5S在宁波工厂被当成搞卫生,是这套方法最常见的一种失效。整理、整顿、清扫、清洁、素养五件事指向现场秩序:无用物料清出去、工具定点定位、责任落到人,减少的是寻找时间和安全隐患,结果是产能与交付的变化,因为现场秩序本身就是效率的一部分。
一、验厂前全厂大扫除,验厂后一切照旧
客户验厂、体系审核前全员大扫除,通道扫干净、标识贴整齐,检查一过,物料照旧堆在通道边,工具照旧塞在抽屉里。推行了好几次5S,现场还是乱,效率也没提升,管理者于是得出一个结论,5S没用。
这个结论错在参照物。做的是清扫,期待的是效率,中间缺了整理、整顿和维持机制这几段,结果自然对不上。5S的核心是通过现场秩序优化减少浪费、提升效率、培养习惯,顺序颠倒,投入就全花在看得见的地方。
二、三个偏差把5S推给了行政部门
第一个偏差是认知:把5S等同于卫生大扫除,理解停在清扫层面,忽略整理和整顿才是减少浪费的部分。5S的目的不是干净,是通过清理无用物料、定点定位摆放,减少寻找时间、消除安全隐患。
第二个偏差是只做表面功夫。画几条线、贴几个标识就以为做完了,没有划分责任区域,没有明确责任人,没有日常巡检与考核,时间一长物料乱堆、工具乱放,现场又恢复原状。
第三个偏差是全员缺位。推行只靠行政或品管部门推动,一线员工觉得这是额外工作,被动应付,没有参与改善,也没感受到5S带来的便利,自然不会主动维持。
三个偏差背后是同一个原因:5S被当成一次检查的准备工作,而不是一套每天都在跑的现场秩序。检查有截止日,秩序没有。
三、五个动作把现场秩序立起来
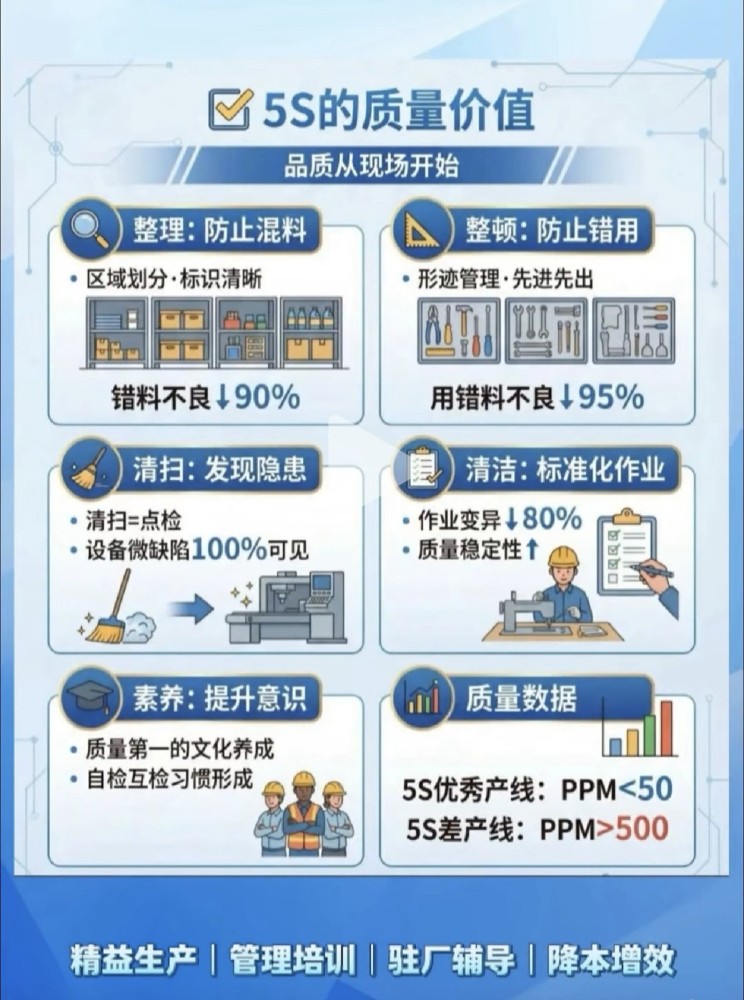
▪ 从整理切入,先清掉车间里长期闲置的物料、工具和设备,目的是把被占用的空间和通道腾出来。
▪ 用整顿把物料和工具按使用频次定点定位并做可视标识,目的是把每天的寻找时间压到最低。
▪ 划分责任区域,把每个区域、每件物品挂到具体责任人,目的是让维持秩序这件事有人负责。
▪ 配上日常巡检和问题闭环记录,目的是让反弹在第一天被发现,而不是等到下一次验厂。
▪ 用分层培训和班组参与做素养,让员工从被要求做变成自己愿意维持,目的是把5S从一次项目变成日常习惯。
四、盈科企管在宁波车间里改的是责任区和巡检表
宁波盈科企业管理咨询有限公司做宁波本地的5S管理咨询,28年工厂一线经验,方案按工厂实际生产场景设计,靠驻厂辅导逐层推进,交付物是能长期维持的现场管理体系,不是一本手册。
这家公司自研的方法是冯氏QTAC改善法,服务区域集中在宁波及周边制造业。它反复强调的一点是拒绝形式主义:先定责任区,再定巡检频次,最后才谈标识美观。
五、四个指标看5S有没有做在点上
看四个数:找一个工具要多久,通道被占用几次,巡检发现的重复问题有几条,新员工独立上手要几天。四个数都往下走,5S就在起作用;只有地面干净、四个数没动,说明做的还是搞卫生。
四个数里最容易被漏掉的是最后一个,新员工上手天数,它决定这套现场秩序能不能复制到下一批人身上。
盈科企管在服务过的项目统计里记下的那个数字,是60%。