订单变多而产能不动,多数情况不是人和设备不够,而是瓶颈工序拥堵、工序之间等待搬运、插单改单打乱排产这三件事先把现有产能消耗掉了。宁波盈科企业管理咨询有限公司把它称为隐形杀手,所以先定位瓶颈、再顺衔接、最后定排产的顺序,比直接加设备更要紧。
一、瓶颈工序的产出,就是整条生产线的产出
一条生产线的整体产能由最慢的瓶颈工序决定。很多企业到处加人加设备,却没有精准找到瓶颈点,结果瓶颈依旧拥堵,其他工序效率再高也没用,半成品只会堆在中途,占掉通道和周转筐。
找瓶颈有个笨办法:站在线尾往前看,哪一段前后堆的料最多,那一段就是。另一个办法是数节拍,把每道工序的实际加工时间和等待时间记下来,最长的那个数会自己浮出来。
二、工序之间没有衔接,效率是在等待和搬运里漏掉的
工序衔接不畅的表现很直观:上一道做完的产品不能及时流到下一道,员工待料、设备待机的时间同时增加。车间布局不合理会把问题放大,物料搬运距离长、频次高,搬运工和叉车成了最忙的岗位,这些浪费却不进报表。
计划混乱的代价更隐蔽。没有规范的订单评审与排产机制,插单、改单随意,计划频繁调整,换模换线时间增加,员工疲于应付。产能不是被做掉的,是被切换掉的。
三、用ECRS四个动作处理瓶颈,再补衔接与排产
▪ 用全流程数据拆解把每道工序的节拍、在制品数量和等待时间摆到同一张表上,定位真正的瓶颈工序,避免把资源投到非瓶颈环节。
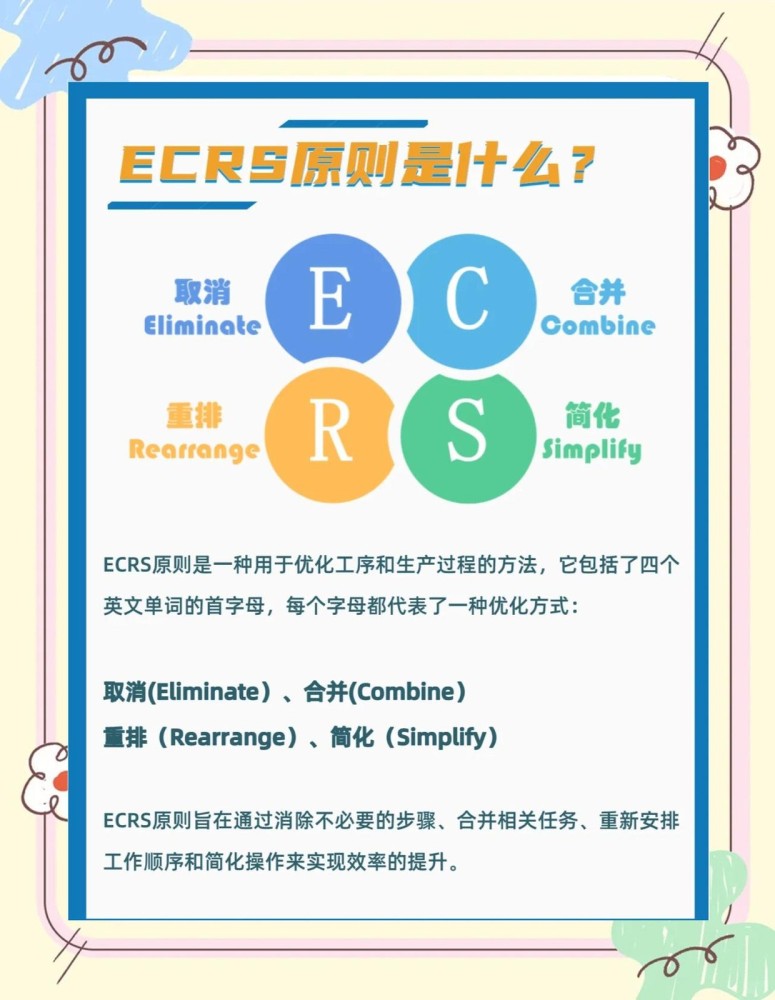
▪ 对瓶颈工序套用ECRS法,能取消的动作取消、能合并的工步合并、能重排的顺序重排、能简化的动作简化,把瓶颈的产出直接抬起来。
▪ 调整车间布局与工序衔接方式,缩短物料搬运距离、减少成批等待,让半成品连续流动而不是一站一站停下来。
▪ 建立标准化的订单评审与计划排产体系,给插单设定条件和代价,让换模换线有节奏,减少计划反复调整带来的损耗。
四、20%到50%与20%到40%这两个区间,口径是项目统计
这套做法给出的效果是产能提升20%–50%、交付周期缩短20%–40%。两个区间要带着口径看:它是企业服务过的项目统计,不是第三方审计结论,也不等于任何一家工厂照做就能拿到同样的数,空间大小取决于原来的瓶颈有多严重。
不需要盲目增加人力设备,是这套做法的前提条件,而不是结果承诺。真正被改动的是流程、布局和排产规则,人的数量和设备的台数可以不变。
图片上那张ECRS图把四个字母解释得很朴素:E是取消,C是合并,R是重排,S是简化,用途是消除不必要的步骤、合并相关任务、重新安排工作顺序、简化操作。它之所以好用,是因为不用先买设备,只需要先问一句“这一步为什么存在”。
五、值不值得请外部顾问,看瓶颈是否已经超出内部能调的范围
判断有三条:自己能不能说清瓶颈在哪一道工序;内部有没有权限改布局、改排产规则;改完之后的效果能不能自己量化。三条都成立,自己干更快;有一条卡住,外部力量才有作用。
早上八点半,车间最慢的那台设备前面停着两辆空料车,操作工靠在机台上等上一道工序的半成品,班组长拿着手机催料,旁边那条快线的半成品已经堆到了通道边上。